De l'IA physique aux AMR, en passant par un simple changeur de palettes pour l'usinage
Les innovations transforment les méthodes d’automatisation
La question est de savoir si la cellule robotisée ou cobotisée sera encore physiquement installée à côté de la machine CNC à l'avenir, ou s'il n'y aura de la place que pour un petit stock tampon tandis que des AMR transporteront les matériaux, les outils et les pièces vers un lieu de stockage central. Pourquoi mobiliser des opérateurs CNC qualifiés, déjà si rares, pour des tâches logistiques? Les innovations transforment les méthodes d’automatisation.
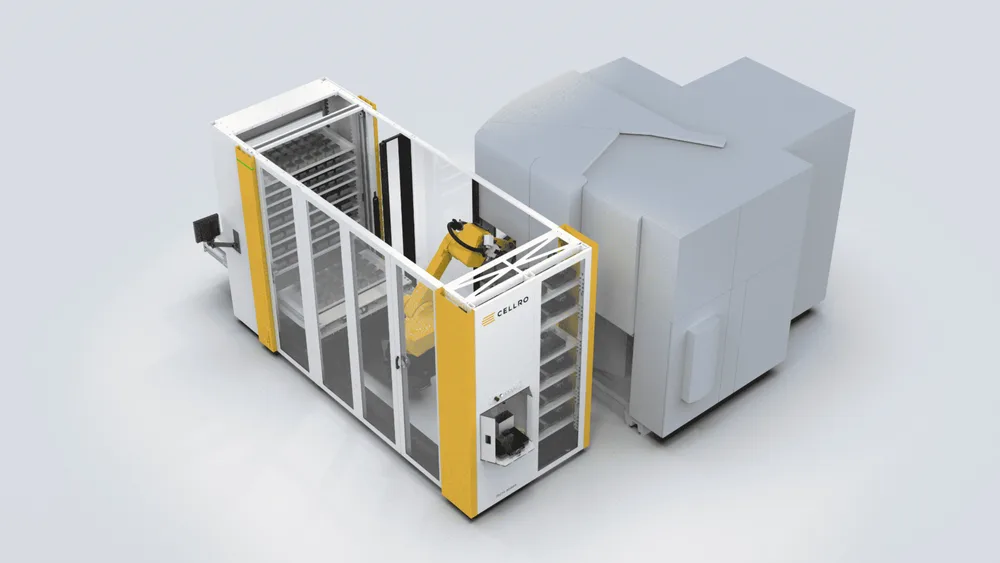
L'automatisation est désormais incontournable au Benelux. En particulier aux Pays-Bas, mais aussi en Belgique, de nombreuses entreprises d'usinage chargent automatiquement leurs machines CNC. Elles utilisent par exemple un simple ravitailleur de barres, un cobot, une cellule robotisée plug-and-play, une cellule robotisée avancée pour une plus longue autonomie ou un changeur de palettes.
Les raisons de cette évolution n'ont guère changé au fil des ans: les investissements élevés dans les machines CNC obligent les entreprises à augmenter le nombre d'heures de broche, il y a une pénurie de personnel qualifié, les séries se réduisent et la volatilité du marché augmente. Ce dernier facteur tend d'ailleurs à s'accentuer nettement. Des séries plus petites, des délais de livraison plus courts et des clients de moins en moins enclins à s'engager sur le long terme imposent une grande flexibilité. Aussi paradoxal que cela puisse paraître, c'est précisément dans ce contexte que l'automatisation apporte une solution.
L'aspect économique
Si l’on examine les coûts d’une entreprise d’usinage, l’achat de matériaux et d’outils représente le poste de dépenses le plus important (environ la moitié du chiffre d’affaires). Ce poste de dépenses évolue en fonction des commandes. Les frais de personnel représentent en moyenne environ un quart du chiffre d’affaires. Il s’agit là, hormis le recours à des travailleurs flexibles, principalement d’un poste de coûts fixes. Le volume de travail n’a généralement pas d’incidence à court terme sur ce poste.
Répartir les coûts fixes des machines et des bâtiments sur huit ou seize heures de fonctionnement de broche par jour fait toute la différence
En réalité, une entreprise doit planifier sa capacité de base en fonction de ses effectifs. Le reste de la production doit provenir de l’automatisation flexible: davantage d’heures sans intervention humaine. Cela vaut d’autant plus pour les entreprises belges, car les coûts salariaux en Belgique comptent parmi les plus élevés de l’UE. De plus, chaque heure de production sans intervention humaine réduit les tarifs horaires utilisés pour le calcul. Que l’on répartisse les coûts fixes des machines et des locaux sur huit heures-broches par jour ou sur seize, cela fait une énorme différence.
Réalisable et abordable
L'automatisation flexible est aujourd'hui techniquement faisable et abordable. Le ravitailleur de barres (pour les tours CNC) en est la forme la plus économique, avec pour seule limite l'impossibilité de changer de diamètre pendant les heures sans intervention humaine. Le surcoût lié au matériau et au temps d'usinage plus long est généralement dérisoire face au gain généré par ces heures d'autonomie.
On pense souvent d’emblée à la production de nuit. Ce n’est pas une obligation. Dans la plupart des entreprises, les opérateurs gèrent plusieurs machines; avec un ravitailleur de barres, l'opérateur a les mains libres pour travailler sur une autre machine. Les cobots constituent l'étape suivante de l'automatisation. Ils offrent une totale sécurité pour collaborer avec l'humain, bien que l'application finale détermine toujours ce niveau de sécurité. Les cobots présentent toutefois une limite: leur capacité de charge. Pour les entreprises de mécanique de précision qui fabriquent de petits composants, cela s'avère souvent suffisant. En revanche, si l'on usine des produits pesant dix kilogrammes ou plus, il faut prêter une attention particulière aux coûts totaux. En effet, les coûts d'un rack ou d'une table pour déposer les pièces viennent s'ajouter à l'investissement du cobot. Financièrement, une simple cellule de chargement robotisée plug-and-play devient alors rapidement une alternative très proche.
Une évolution intéressante présentée au salon AMB concernait l'utilisation d'un septième axe sur lequel est positionné le cobot, le MovoTrak CTU. Cet axe supplémentaire se compose de deux entraînements linéaires. Grâce à cela, le cobot peut être déployé sur plusieurs stations, par exemple pour le chargement d'une machine, suivi du nettoyage ou du chargement dans une seconde machine pour le fraisage de la sixième face. Le robot industriel dédié à la manipulation de pièces ou de palettes est la solution qui propulse l'automatisation à un niveau supérieur et permet une plus longue autonomie.
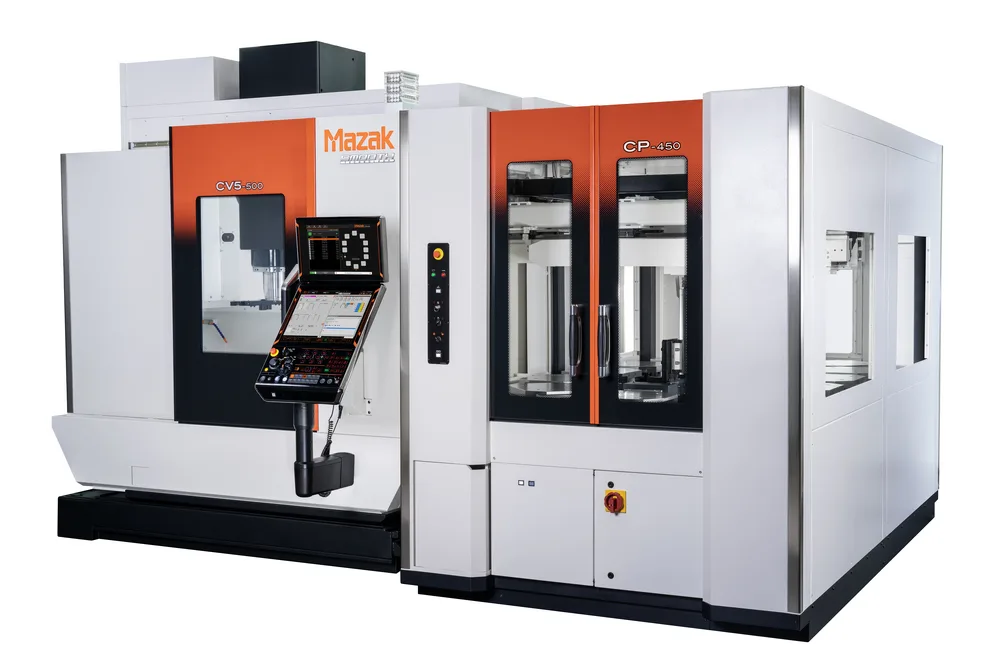
Au salon AMB de Stuttgart, il était d'ailleurs frappant de constater que plusieurs fabricants de machines présentaient leur propre changeur de palettes simple, doté d'un nombre limité de positions. La raison unanimement invoquée est qu'ils abaissent considérablement la barrière financière de l'automatisation flexible par rapport à une cellule robotisée. Étant donné que dans ces changeurs de palettes, les pièces sont déjà fixées dans un étau sur la palette, il est possible d'usiner des pièces très variées pendant les heures sans intervention humaine. En raison du nombre limité de positions, un tel changeur constitue surtout une solution idéale lorsque les temps de cycle sont plus longs.
Des étaux de machine polyvalents
L'automatisation flexible exige bien plus qu'un simple robot. Il ne suffit pas que le robot soit capable de charger aussi bien des palettes que des produits ou de la matière brute dans la machine CNC, il faut également faire preuve de flexibilité au niveau du serrage. En effet, si l'on peut usiner sans l'intervention d'un opérateur des pièces de 100 x 100 x 100 mm, mais aussi de 200 x 200 x 200 mm, il devient possible de produire de très petites séries ou même des pièces uniques en autonomie lorsqu'il s'agit de commandes répétitives.
La solution la plus évidente est un robot dédié à la manipulation de palettes. Les pièces sont installées dans l'étau en dehors de la machine; la pince du robot n'a plus qu'à saisir la palette via une interface simple et à la positionner dans la machine grâce au système de serrage à point zéro. Cette solution présente l'avantage de fonctionner avec des paramètres fixes, ce qui simplifie la programmation du robot. De plus, le positionnement reste toujours précis grâce au système de serrage à point zéro. L'utilisation de tours de serrage sur lesquelles plusieurs composants sont fixés permet d'accroître l'autonomie d'une telle cellule. Le revers de la médaille réside dans la nécessité d'investir dans des palettes et des dispositifs de serrage pour la machine.
Étaux auto-ajustables
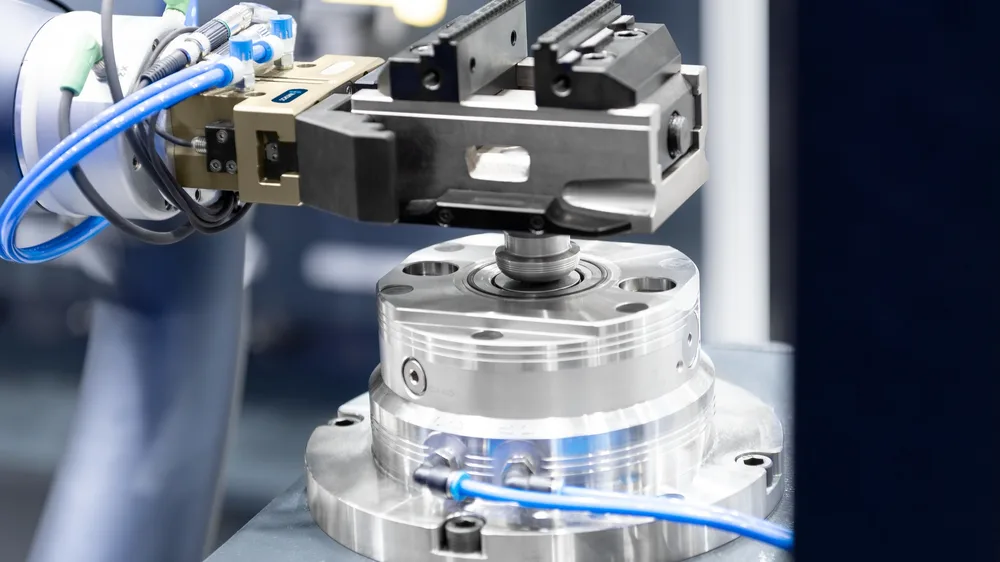
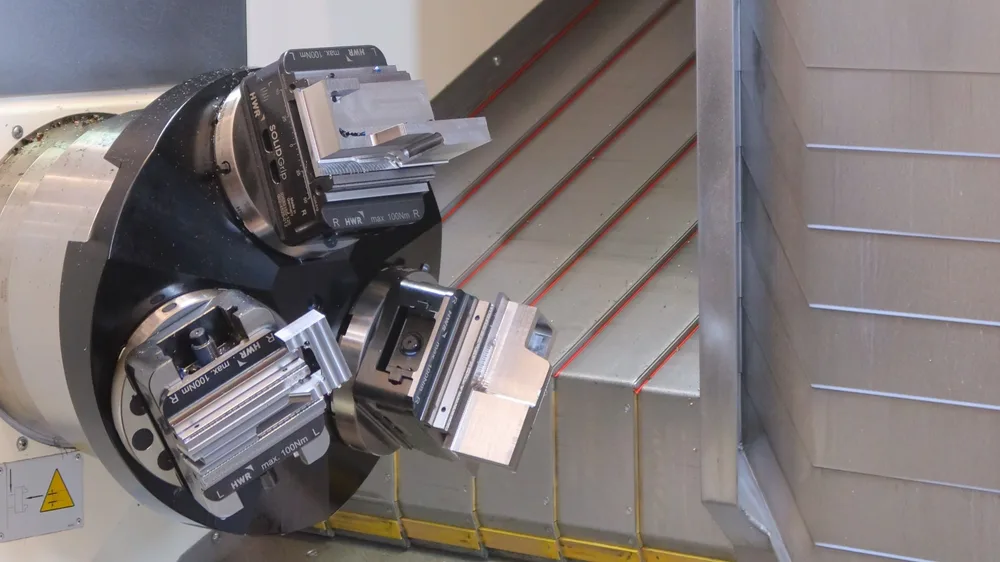
Deux autres solutions consistent à faire changer les outillages de serrage par le robot ou à utiliser des étaux flexibles à grande capacité. Ces étaux de machine auto-ajustables couvrent généralement une large plage de serrage (jusqu'à plus de 100 mm), ce qui offre une grande flexibilité quant aux dimensions des pièces. Le réglage des mors s'effectue électriquement; certains étaux tirent leur énergie d'une batterie intégrée, tandis que d'autres fonctionnent de manière pneumatique.
Sur certains étaux, des capteurs enregistrent la force de serrage et envoient un signal à la commande du robot si une pièce n'est pas correctement fixée. Le robot procède alors au changement des mors. Dans l'automatisation des tours CNC et des machines multitâches, la tendance s'oriente vers le changement automatique des mors d'un mandrin, voire du mandrin tout entier. Ceux-ci sont stockés dans la cellule robotisée et positionnés sur la machine par le robot en fonction de la pièce à usiner.
Le rôle de l’IA
Jusqu'à présent, le développement du chargement robotisé s'est concentré sur des aspects tels que les systèmes de serrage, les pinces flexibles, l'augmentation de la capacité de stockage et la combinaison de la manipulation de pièces et de palettes au sein d'un seul système. Au cours des prochaines années, cette priorité va probablement se déplacer vers l'utilisation de l'intelligence artificielle (IA).
L'IA physique ouvre la voie à de nouvelles applications pour les systèmes de vision industrielle appliqués au chargement robotisé. Le bin-picking – qui consiste pour le robot à reconnaître et à saisir des pièces disposées en vrac – existe depuis de nombreuses années, mais il nécessite une technologie de vision 3D haut de gamme ainsi que l'entraînement des algorithmes. L'IA change la donne. Grâce aux modèles entraînés par IA, des images de qualité inférieure suffisent désormais à piloter la pince, sur la base des visuels d'une simple caméra RGB. De plus, le nombre d'images requises est réduit car les systèmes d'IA sont déjà pré-entraînés. À partir du modèle CAD, le système détecte l'objet après une ou plusieurs photos, détermine sa position et sait ensuite comment le saisir. Peu importe que l'objet soit sombre ou au contraire réfléchissant, ou que les pièces métalliques soient empilées, juxtaposées ou jetées en vrac dans un bac.
En entraînant préalablement le modèle d'IA avec des milliers de formes, de matériaux et d'éclairages variés, les pièces sont immédiatement reconnues. Cette expertise étant intégrée au système, l'utilisateur n'a plus qu'à importer le modèle CAD. À court terme, cette évolution permettra de réduire la programmation des robots et de rendre viables des projets d'automatisation qui, jusqu'à présent, échouaient en raison de coûts trop élevés.
Parler au cobot
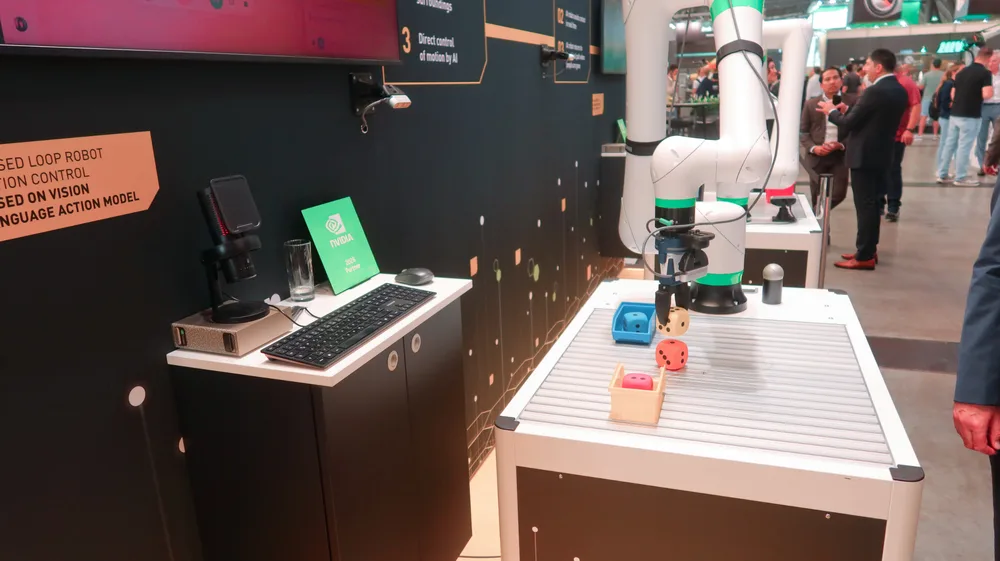
L’IA physique va également transformer la manière dont on travaille avec les cobots. Le seuil d’accès sera abaissé, la flexibilité accrue. Bientôt, il sera possible de donner des instructions au cobot via un chat, à l'instar de ChatGPT, ou par commande vocale. Fanuc en a fait la démonstration lors du salon AMB à Stuttgart. Le moteur de cette technologie est la simulation de robot en temps réel basée sur un jumeau numérique. En plus d'influencer la manière dont un robot ou un cobot est programmé, l'IA physique va jouer un rôle clé dans la sécurité des cobots.
Les cobots sont intrinsèquement sûrs pour collaborer avec un opérateur. Dès que les capteurs sensibles détectent que le bras robotisé heurte un obstacle, le mouvement s'arrête. La vitesse et la masse d'un cobot étant limitées, cela évite toute blessure. Grâce à l'IA physique, le cobot reconnaît son environnement et anticipe ce qui s'y passe. Le cobot ne s'arrête donc plus lorsqu'un opérateur s'approche de trop près, mais il tente de contourner l'humain en toute sécurité. L'IA physique permet en outre d'entraîner les cobots à distance: le cobot situé au Japon reproduit ainsi à l'identique les mouvements du cobot basé en Europe.
Une ligne de production 'apprenante'
Le chemin vers la 'ligne de production apprenante' ne réside pas tant dans un bond technologique disruptif, mais plutôt d’une évolution progressive, avec des fonctions d’IA bien définies, déployables là où elles apportent une valeur ajoutée mesurable et intégrables dans les systèmes d'automatisation existants. La différence essentielle avec l'automatisation actuelle est que le cobot devient plus intelligent.
Aujourd'hui, tout est basé sur des règles: le cobot fait ce qui a été programmé. L'IA ajoute des capacités cognitives à la commande du robot. Le cobot apprend à percevoir, à reconnaître des éléments et à agir en conséquence. L'IA prend des décisions sur la base de données de capteurs, de données d'entraînement et de probabilités, et interprète des informations visuelles ou ajuste des paramètres. Pour les robots, l'enceinte de protection physique ou la barrière laser restera pour l'instant nécessaire afin de respecter les réglementations en vigueur.
L’automatisation commence par l’organisation
L'automatisation n'est pas une simple question de technologie. Le robot et le cobot ne sont que des outils. Le succès de l'automatisation repose avant tout sur la manière dont le travail est organisé. Les innovations accentuent encore davantage la dissociation entre la logistique au sein de l'entreprise de fabrication et la production proprement dite.
La réussite de l’automatisation repose sur la manière dont le travail est organisé
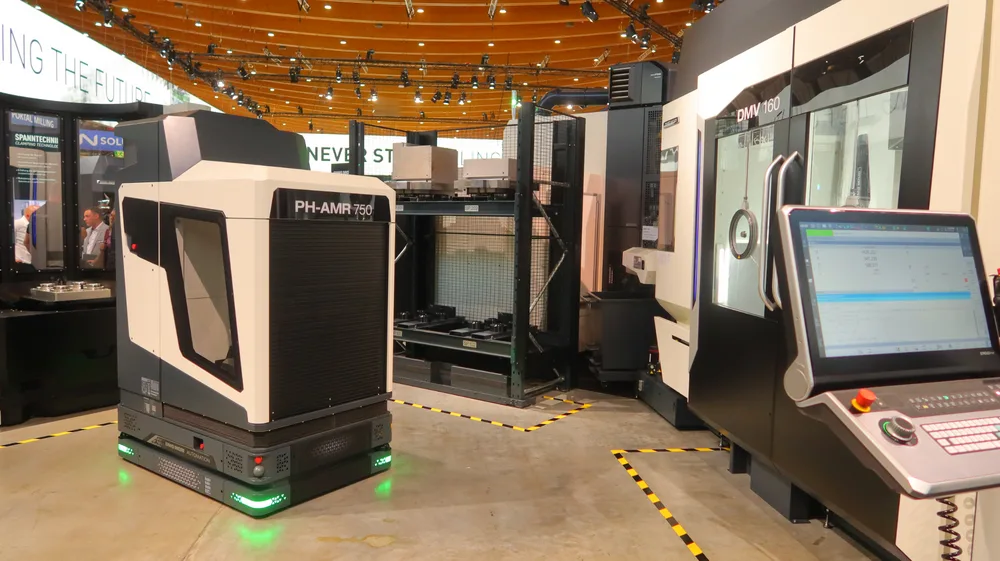
Cette dernière commence dès que la fraise ou la plaquette amovible pénètre dans la matière. En amont, les matériaux et les outils doivent être acheminés vers la machine CNC; après le processus d'usinage, les produits, les systèmes de serrage et les outils doivent être évacués. Grâce aux robots mobiles (AMR) et, à l'avenir, peut-être aux robots humanoïdes, il devient possible de séparer l'usinage effectif du stockage des matériaux, des outils, des produits semi-finis et des produits finis. La question est de savoir si la cellule robotisée sera encore physiquement installée à côté de la machine à l'avenir, ou s'il n'y aura de la place que pour un petit stock tampon tandis que des AMR transporteront les matériaux, les outils et les pièces vers un lieu de stockage central.
Pourquoi mobiliser des opérateurs CNC qualifiés, déjà si rares, pour ces tâches logistiques? Une telle approche exige toutefois des solutions d'un tout autre ordre en matière de programmation, de surveillance des processus, de mesure sur machine, etc. C'est en adoptant cette vision – qui recentre l'atelier de mécanique sur son cœur de métier et considère la logistique comme un catalyseur indispensable – que l'on créera une réelle valeur ajoutée grâce à l'automatisation.