Raytech – Un travail laser ultra-précis dans des matériaux d'une finesse extrême
Découpage et soudage laser sans bavures avec des tolérances serrées
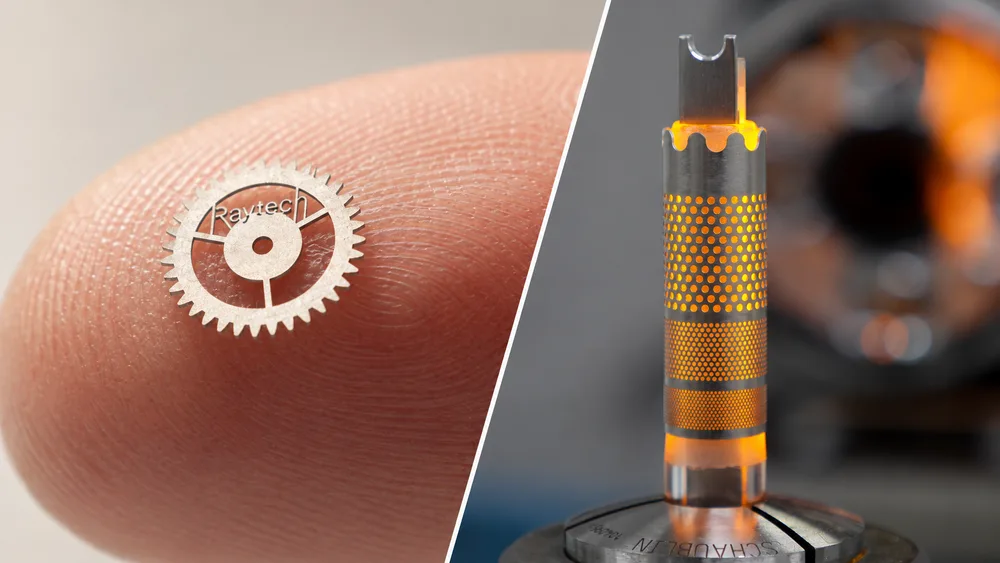
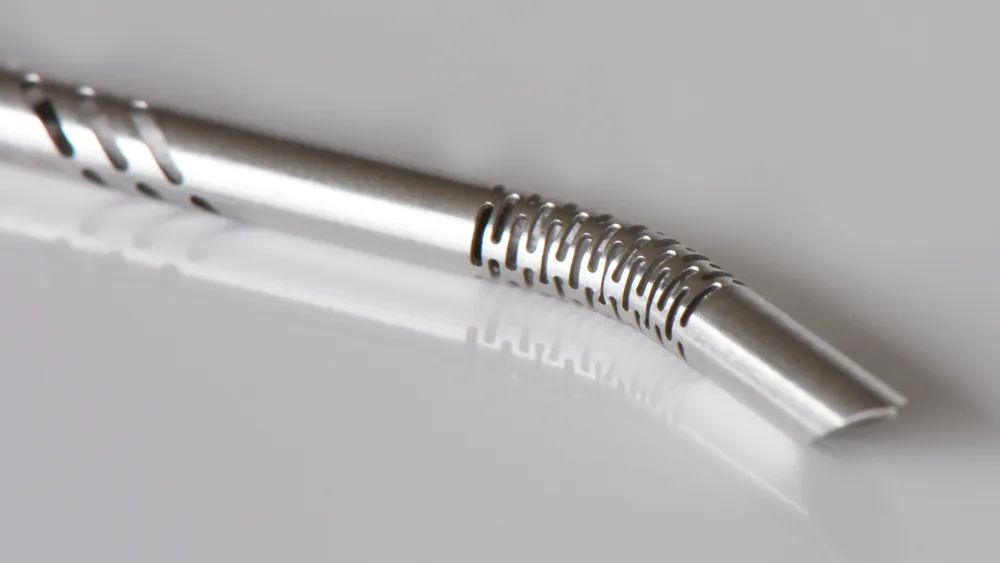
Le sous-traitant Raytech se spécialise dans l'usinage laser complexe de matériaux fins, au service notamment des constructeurs de machines pour des industries exigeantes. Ainsi, il découpe par exemple des cales de réglage dans des feuilles de métal d'à peine 5 µm d'épaisseur, soude au laser des tôles magnétiques de moins d'un demi-millimètre d'épaisseur pour former des noyaux de stator destinés aux moteurs électriques, et découpe des stents à partir de tubes.
Des machines propres pour allier précision et rapidité
Depuis sa fondation en 1988, Raytech se spécialise dans les travaux laser de haute technicité. L'accent est mis sur le découpage laser de tôles et de feuilles minces ainsi que de tubes à parois minces – avec une épaisseur (de paroi) allant jusqu'à 2 mm – et sur le soudage laser. L'entreprise transforme notamment l'acier, l'inox, l'acier à ressort, le titane et la tôle magnétique, mais aussi les matières plastiques et des matériaux difficiles à découper comme le nitinol – un alliage de nickel et de titane utilisé entre autres dans les stents.
Pour usiner les matériaux plats fins et les tubes à parois minces plus rapidement et plus précisément, Raytech développe également ses propres systèmes de découpage laser depuis environ dix ans. "Les machines standard du marché sont conçues pour une large plage d'épaisseurs, mais elles sont moins adaptées à nos travaux de découpage complexes dans les matériaux fins", explique le managing director Tobias Tousseyn.
"Le défi commence dès le serrage. Dans des cas extrêmes, nous découpons des feuilles plus fines que les feuilles d'aluminium ménagères. Elles doivent rester planes et bien en place durant le découpage. Si la feuille est insuffisamment fixée, le gaz de coupe peut la faire bouger. Lors de la manipulation et du serrage, des plis peuvent en revanche apparaître. Et ce alors que certaines pièces exigent des tolérances de 5 à 10 µm."
"Nous possédons les connaissances et l'expérience nécessaires en interne pour garantir que ces pièces complexes respectent les tolérances prédéfinies. En ajustant correctement les paramètres de serrage, de puissance laser, de fréquence et de gaz de coupe en fonction du matériau et de la forme de la pièce, celle-ci sort directement de la machine sans bavures, ce qui est unique. Si, exceptionnellement, un parachèvement reste nécessaire, nous l'effectuons en interne."
"Nous accordons une attention particulière à la fixation et à la vitesse à laquelle la machine peut accélérer à nouveau après les virages et les évidements. Cela nous permet de découper rapidement de petites pièces aux contours complexes. Il est même possible de produire, à partir de feuilles minces, des pièces de plus d’un mètre de long avec des tolérances serrées."
Tôles magnétiques pour moteurs électriques
Raytech découpe également des tôles magnétiques d'une épaisseur d'environ 0,1 à 0,65 mm. À l'aide de gabarits, l'entreprise les assemble avec précision pour former des noyaux de stator et de rotor. Les couches minces, isolées électriquement les unes des autres, limitent les courants de Foucault et donc les pertes d'énergie. "Sur les paquets de tôles assemblés, nous atteignons une tolérance de rectitude et de circularité de 30 µm", explique Tousseyn. Les tôles sont soudées au laser ou assemblées par thermocollage au four.
Compétitif face au découpage à la presse, même pour les grandes séries
Raytech accompagne ses clients de la première pièce d'essai jusqu'à l'éventuelle production en série; les commandes vont de quelques prototypes à des millions de pièces par an. En découpage laser, une conception modifiée peut être mise en œuvre rapidement. Le découpage à la presse peut en revanche exiger la modification ou le remplacement de l'outillage lors d'un changement de conception, ce qui engendre des coûts financiers et des pertes de temps.
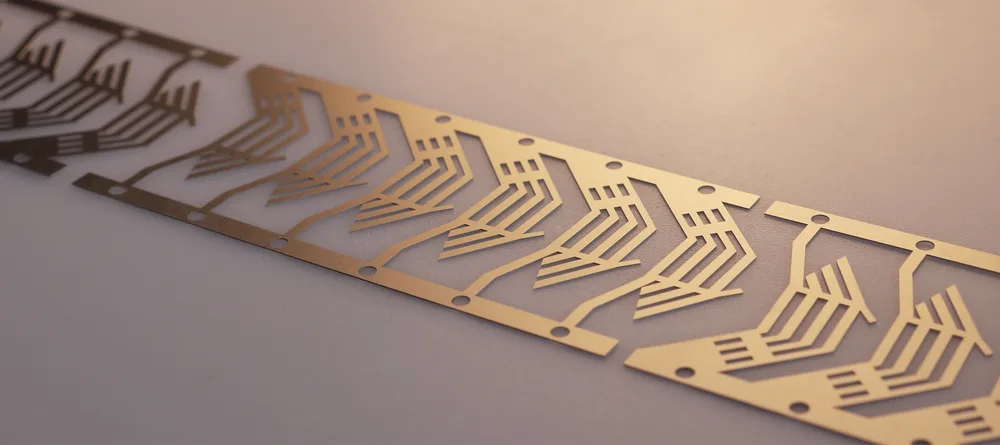
Tousseyn cite en exemple un élément filtrant pour un filtre à air: une tôle d'environ 0,1 mm d'épaisseur dotée de trous de quelques dizaines de micromètres. "Le découpage laser nous donne la flexibilité de réaliser des itérations rapides en collaboration avec le client. Nous pouvons ajuster le diamètre des trous ou le motif, découper une nouvelle version et la soumettre aux tests. C'est ainsi que nous parvenons à la conception définitive."
Dans cet exemple, Raytech a pu augmenter la production pour atteindre 50.000 à 60.000 pièces par an. "Même à ce volume, le découpage laser s'est avéré plus avantageux que le découpage à la presse selon Tousseyn, lorsque les coûts de l'outillage de presse étaient pris en compte. Notre technique peut alors – grâce à la machine que nous avons développée en interne – rester compétitive même pour des volumes plus importants."
Une précision maintenue pièce après pièce
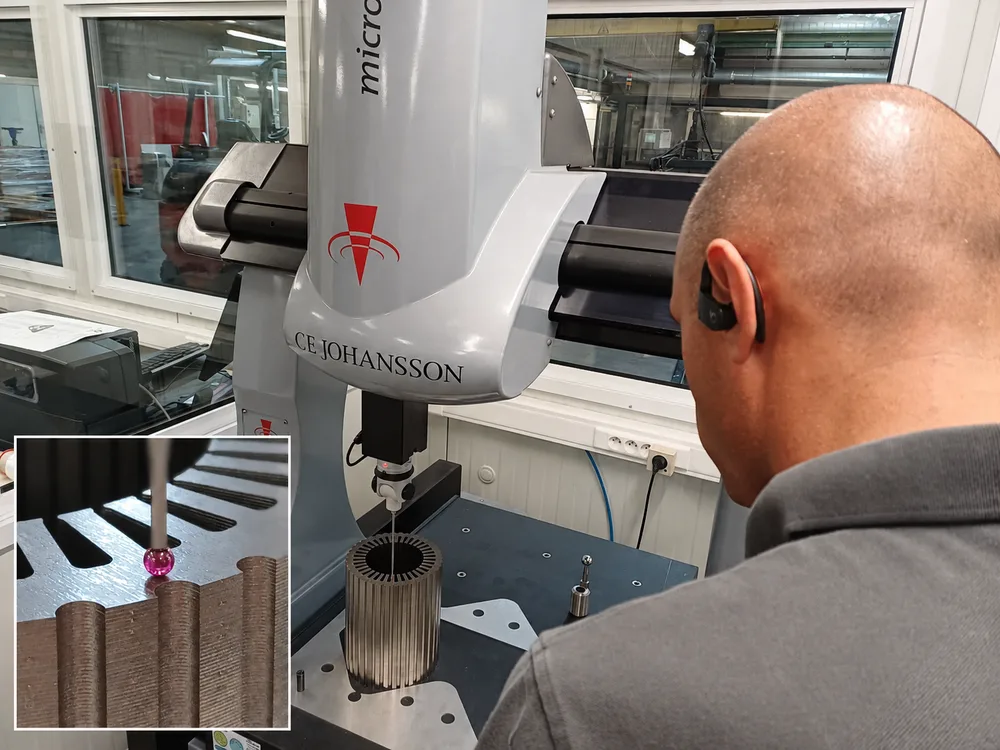
"Precision without process is coincidence", affirme-t-on chez Raytech. Lors de productions en série, ce n'est pas seulement la première pièce qui doit respecter les tolérances, mais également la dix millième... Raytech contrôle et documente la production au moyen d'outils de mesure optiques et tactiles. L'entreprise, certifiée ISO 9.001, est en mesure de réaliser des revues de premier article (FAIR) ainsi que des contrôles statistiques.
Outre la précision dimensionnelle, les clients imposent également des exigences en matière de traçabilité et de propreté. Les matériaux restent donc traçables jusqu'au numéro de lot; les pièces reçoivent, si nécessaire, un marquage laser comprenant un numéro de série ou un code QR. Afin de répondre aussi à des exigences de propreté élevées, Raytech dispose d'une ligne de nettoyage interne.